


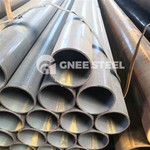


لوله فولادی کربن API 5L X60 ERW
نوع: ERW/جوش داده شده
زمان تحویل: 5 روز
توضیحات لوله API 5L X60 ERW
لوله جوشی API 5L X6{7}} یک لوله فولادی کربنی با استحکام بالا است که مطابق با استانداردهای موسسه نفت آمریکا (API) است و در مقایسه با API 5L X56 از استحکام بیشتری برخوردار است. دارای حداقل استحکام تسلیم 415 مگاپاسکال و حداقل استحکام کششی 520 مگاپاسکال با نسبت تسلیم 0.93 است. لوله جوش داده شده با مقاومت API 5L X60 به طور گسترده در خطوط لوله انتقال نفت و گاز، پوشش چاه های نفت، لوله های حفاری، یقه مته ها و کارخانه های پالایش و شیمیایی استفاده می شود.
مشخصات لوله API 5L X60 ERW
| نام محصول | لوله API 5L X60 ERW |
| قطر | 1 اینچ - 26 اینچ |
| ضخامت دیوار | SCH10، SCH 20، SCH 30، STD، SCH 40، SCH60 و غیره |
| طول | تصادفی، طول از 3 متر تا 18 متر |
| کاربرد | لوله خط، لوله سیال، لوله آب، لوله فولادی سازه، لوله شمع، |
| پوشش لوله | رنگ سیاه، رنگ لاک الکل، روغن ضد زنگ یا پوشش دیگری مورد نیاز است |
| بسته | کلاهک های پلاستیکی در هر دو انتها، بسته فولادی یا acc. به درخواست مشتریان |
| بازرسی | ISO9001، SGS |
| ظرفیت | 10000 متریک تن در ماه |
| زمان تحویل | 30 روز |
لوله فولادی API 5L X60 ERW


عوامل موثر بر کیفیت لوله جوش داده شده API 5L X60
تاثیر سرعت جوش بر کیفیت جوش
افزایش سرعت جوش: هنگامی که سرعت جوش افزایش می یابد، تشکیل آخال های اکسیدی را می توان کاهش داد، و ناحیه متاثر از حرارت کوتاه می شود، که به اکسترود لایه اکسید از شیار مذاب کمک می کند.
کاهش سرعت جوش: برعکس، زمانی که سرعت جوشکاری بسیار کم است، ناحیه متاثر از حرارت گسترده تر می شود، سوراخ های جوش بزرگتر تولید می شود، لایه اکسید ضخیم می شود و کیفیت جوش بدتر می شود.
قانون کلی: به طور کلی هرچه سرعت جوش بیشتر باشد، کیفیت جوش بهتر است، زیرا می تواند از بروز پاشش جوش بکاهد. با این حال، برای تولید لوله های دیواره ضخیم، سرعت جوش باید به طور مناسب کنترل شود تا زمان گرمایش افزایش یابد و گرمای جوشکاری کافی تضمین شود.
تاثیر شرایط لبه نوار فولادی بر کیفیت جوش
وضعیت و شکل لبه های نوار فولادی نیز از عوامل مهم موثر بر کیفیت جوشکاری فرکانس بالا می باشد.
لبه های ناهموار یا نامنظم: اگر لبه های نوار فولادی مورد جوش ناهموار یا نامنظم باشد، راندمان جوش بسیار کاهش می یابد. لبه های ناهموار یا سوراخ شده می توانند باعث تماس زودرس و قوس شدن سطح جوش شوند و منجر به اتصال کوتاه شوند. از یک طرف، چگالی جریان در نیمه اول زاویه V شکل افزایش می یابد و به سرعت گرم می شود، که قبل از تشکیل درز جوش گرم شده و اکسترود می شود و انرژی زیادی مصرف می کند. از طرف دیگر، چگالی جریان در نیمه دوم به طور قابل توجهی کاهش می یابد و ماده پایه نمی تواند در طول فرآیند اکستروژن تا دمای جوش گرم شود و منجر به جوش سرد می شود.
نقص های رایج:
Scimitar Bend: این امر می تواند باعث انحراف یا معکوس شدن نوار فولادی شود و باعث جابجایی درز جوش و شدیدتر باعث جوشکاری همپوشانی و در نتیجه عدم صلاحیت شود.
لبه های موج دار: این امر به راحتی می تواند باعث ایجاد ترک و شکستگی در حین جوشکاری شود.
Edge Nicks: لبه های ناهموار و ناهموار ناشی از تیغه های دیسک دستگاه برش کسل کننده منجر به "از بین رفتن گوشت" موضعی در نوار فولادی می شود و آن را مستعد ترک یا شکستگی در حین جوشکاری می کند و کیفیت درز جوش را تحت تاثیر قرار می دهد.
بنابراین، لبههای لولهای که قرار است جوش داده شود باید تا حد امکان صاف باشد، و یک جوش I شکل حفظ شود تا اطمینان حاصل شود که اثر مجاورت و دمای سطوح داخلی و خارجی سازگار است و در نتیجه کیفیت جوش را بهبود میبخشد.
تگ های محبوب: لوله فولادی کربن api 5l x60 erw، تولید کنندگان، تامین کنندگان لوله فولادی کربن api 5l x60 erw چین, لوله فولادی جوش داده شده A500, لوله فولادی ASTM A135 GRA GRB ERW, لوله جوش داده شده ASTM A500, لوله های CS API 5L X52 X56 ERW, لوله JIS G3445 ERW CS, لوله های فولادی مربع
شما نیز ممکن است دوست داشته باشید


ارسال درخواست