روشهای اصلی تولید لوله های فولادی کربن چیست؟
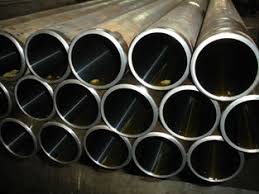
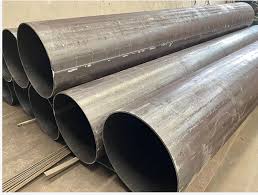
روشهای اصلی شامل تولید لوله های فولادی بدون درز (نورد داغ ، نقاشی سرد) و تولید لوله فولادی جوش داده شده (جوشکاری مستقیم درز ، جوش مارپیچ) است. لوله های یکپارچه با سوراخ و نورد تشکیل می شوند و از ظرفیت تحمل فشار بالایی برخوردار هستند. لوله های جوش داده شده پس از تشکیل با سیم پیچ جوش داده می شوند ، که کارآمد است اما جوش ها ممکن است به ضعف تبدیل شوند. لوله های یکپارچه بیشتر در مزارع با سطح بالا (مانند حفاری روغن) استفاده می شوند ، در حالی که لوله های جوش داده شده اغلب در داربست ساختمان استفاده می شوند. انتخاب فرآیند بستگی به هزینه ، اندازه و الزامات استفاده دارد.
فرآیند تولید لوله های فولادی یکپارچه نورد گرم چیست؟
این فرآیند شامل موارد زیر است: بیلت های دور فولادی تا 1200 درجه گرم می شوند → سوراخ کننده ها لوله های خشن را تشکیل می دهند → کارخانه های نورد گسترش می یابند → دستگاه های اندازه اندازه → خنک کننده → صافی → آزمایش را تنظیم می کنند. پیوند اصلی سوراخ شدن است که به ضخامت یکنواخت دیواره نیاز دارد. پس از اندازه گیری ، لوله فولادی برای کاهش استرس داخلی باید به آرامی خنک شود. لوله های نورد داغ معمولاً دارای مقیاس اکسید هستند و نیاز به ترشی یا شن و ماسه دار دارند. این فرآیند برای تولید لوله های با قطر بزرگ (مانند φ426mm یا بالاتر) مناسب است.
چگونه می توان از کیفیت جوش ها در لوله های فولادی جوش داده شده با فرکانس بالا (ERW) اطمینان حاصل کرد؟
لوله های جوش داده شده ERW از جریان فرکانس بالا برای ذوب لبه صفحه فولادی و جوش تحت فشار استفاده می کنند. تضمین کیفیت شامل: لبه های تمیز مواد اولیه (بدون زنگ زدگی) ، کنترل فرکانس فعلی (معمولاً {1 {}} khz) و عملیات حرارتی پس از جوشکاری برای از بین بردن استرس. جوش ها باید توسط اولتراسونیک یا اشعه ایکس مورد بازرسی قرار گیرند تا اطمینان حاصل شود که هیچ گونه استفاده نشده یا منافذ وجود ندارد. استحکام جوش لوله های ERW با کیفیت بالا می تواند به بیش از 90 ٪ از مواد والدین برسد و به طور گسترده در لوله های آب و لوله های روغن مورد استفاده قرار می گیرد.
فرآیند ترسیم سرما بر عملکرد لوله های فولادی کربن چه تاثیری دارد؟
نقاشی سرد قطر و ضخامت دیواره لوله فولادی را از طریق نقاشی قالب کاهش می دهد ، دقت بعدی را بهبود می بخشد (تحمل 0. 05 میلی متر) و سطح سطح (RA کمتر از یا مساوی با 1.6μm). سخت شدن کار باعث افزایش استحکام می شود (مانند افزایش 20 درصدی در استحکام کششی) ، اما انعطاف پذیری کاهش می یابد و آنیل برای بازگرداندن چقرمگی لازم است. لوله های سرد شده برای سیلندرهای هیدرولیک دقیق یا آستین های تحمل مناسب هستند ، اما هزینه آن بالاتر از لوله های نورد گرم است. نقاشی بیش از حد سرما ممکن است باعث ریزش شود.
چگونه می توان استرس باقیمانده را در تولید لوله های فولادی کربن کنترل کرد؟
تنش های باقیمانده در اثر تغییر شکل ناهموار یا خنک کننده ایجاد می شود و می تواند با بازپخت (گرمایش تا 600 درجه و سپس خنک کننده آهسته) از بین برود. لوله های نورد سرد نیاز به بازپرداخت متوسط دارند. لوله های جوش داده شده نیاز به بازپرداخت جوش دارند. پیری لرزش یا کشش مکانیکی نیز می تواند استرس را کاهش دهد. استرس غیرمجاز می تواند باعث تغییر شکل پردازش (مانند خم شدن بعد از برش) یا ترک خوردگی استرس شود. روشهای تشخیص شامل پراش اشعه ایکس یا حفاری است.